- Главная
- Энциклопедия крепежа
- Почему при монтаже резьбовых соединений нельзя рекомендуется использовать "нержавейку" и "обычную" сталь вместе?
Почему не рекомендуется использовать нержавеющий и углеродистый крепёж в одном соединении
При электрическом контакте аустенитной нержавеющей (A2, A4 по ГОСТ ISO 3506-2014) и углеродистой сталей в присутствии электролита может развиваться контактная, или гальваническая, коррозия. Разница электродных потенциалов между сплавами запускает электрохимическое разрушение менее благородного металла. Электролитом может служить вода или плёнка влаги на поверхности деталей.
Допустимость сочетания материалов оценивают с учётом условий эксплуатации, конструкции соединения и предусмотренной защиты. Особенно внимательно следует подходить к узлам, подверженным конденсации влаги, воздействию солей или длительному смачиванию. ГОСТ 9.005–72 прямо запрещал такой контакт как в атмосферных условиях, так и в морской среде. Однако ГОСТ 9.202–2025 уже не столь категоричен.
Почему возникает контактная коррозия
В нержавеющих сталях аустенитного класса по ГОСТ ISO 3506-2014 содержание легирующих элементов составляет около 30%. Основные из них: хром (Cr ≥ 15%) и никель (Ni ≥ 8%). Стали марки А4 дополнительно легируют молибденом в пределах 2–3%.
Такое содержание легирующих элементов обуславливает заметную разницу электродных потенциалов между углеродистыми сталями и коррозионно-стойкими аустенитными сплавами.
В зависимости от активности электролита при контакте двух металлов с разными потенциалами растут риски возникновения контактной коррозии.
Согласно ГОСТ 9.106–2021 (ГОСТ 5272-68):
Контактная коррозия — это электрохимическая коррозия, вызванная контактом металлов, имеющих разные стационарные потенциалы в данном электролите.
Механизм разрушения
При контакте двух электрохимически разнородных металлов анодом выступает тот, потенциал которого более отрицательный. Катодом — металл с более положительным потенциалом. При возникновении контактной коррозии коррозионному разрушению подвергается анод.
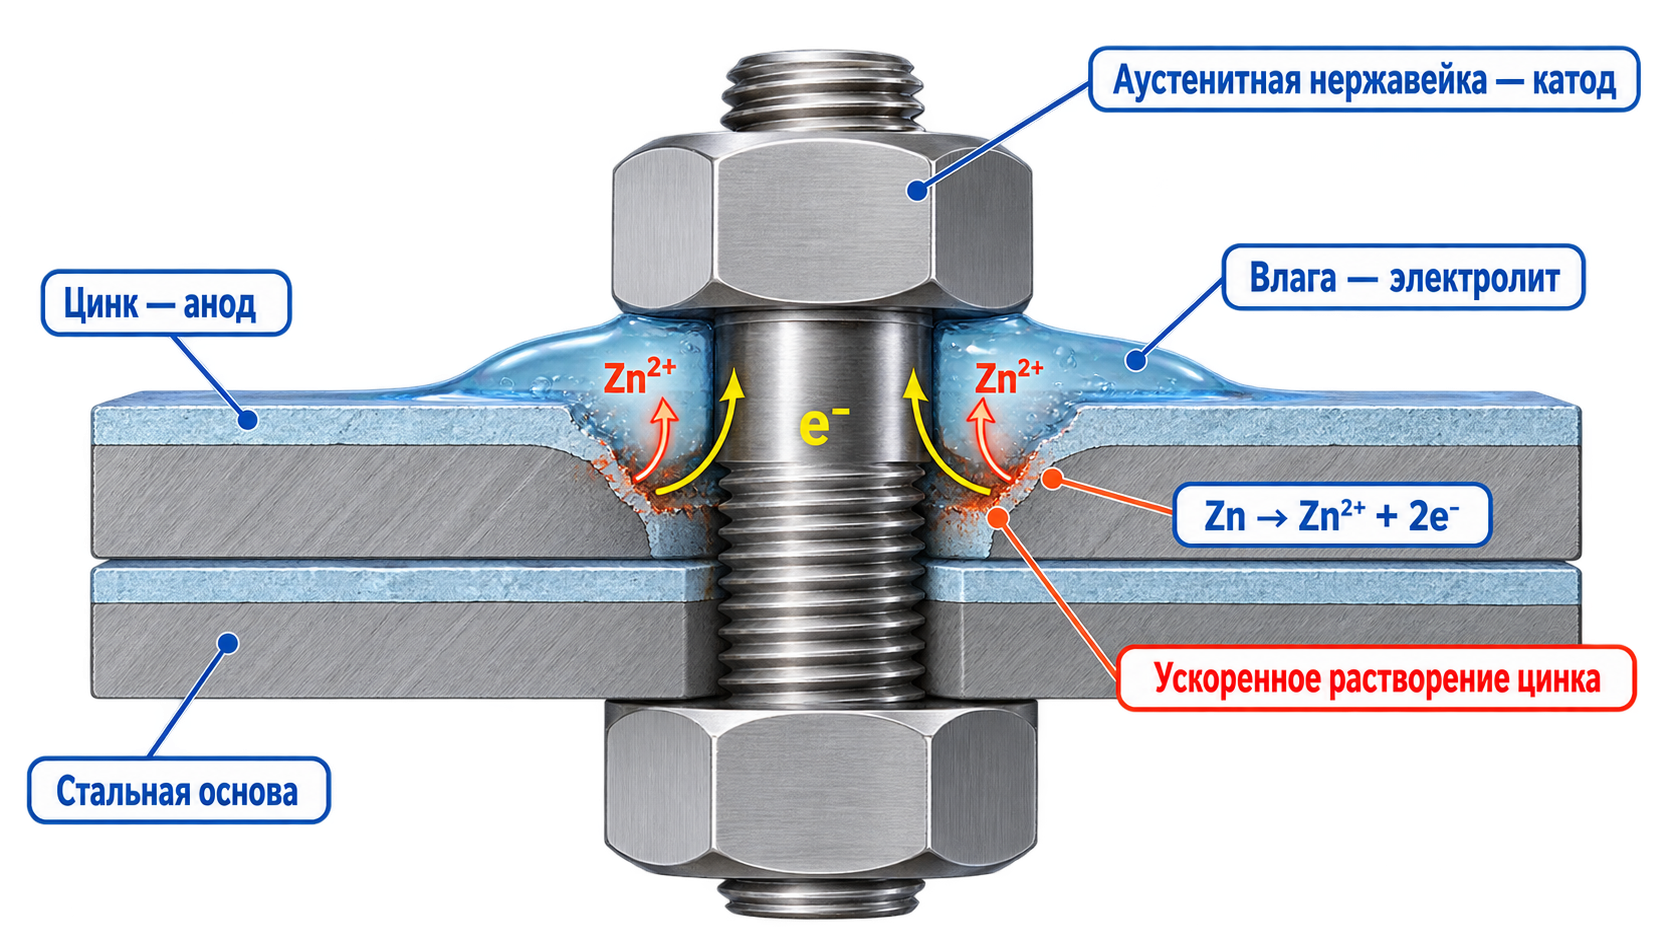
Скорость контактной коррозии зависит от свойств металлов и состояния их поверхности, состава и электропроводности среды, доступа кислорода, продолжительности увлажнения и соотношения площадей анода и катода. Особенно неблагоприятно сочетание небольшой открытой поверхности углеродистой стали с большой поверхностью пассивной нержавеющей стали, если обе поверхности связаны электролитом.
Особенную опасность при этом представляет близость морского побережья и промышленных предприятий.
С одной стороны может показаться, что разница потенциалов между разными сталями не такая значительная, как, например, у стали с алюминием.
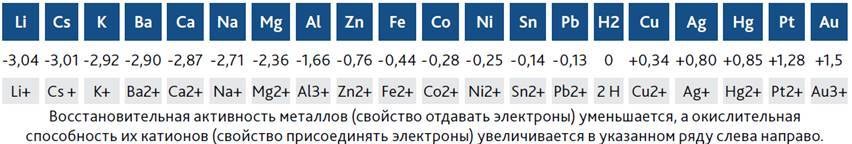
Однако разница потенциалов между углеродистой сталью и нержавеющими аустенитными сплавами существует и достаточна для запуска коррозионных процессов:
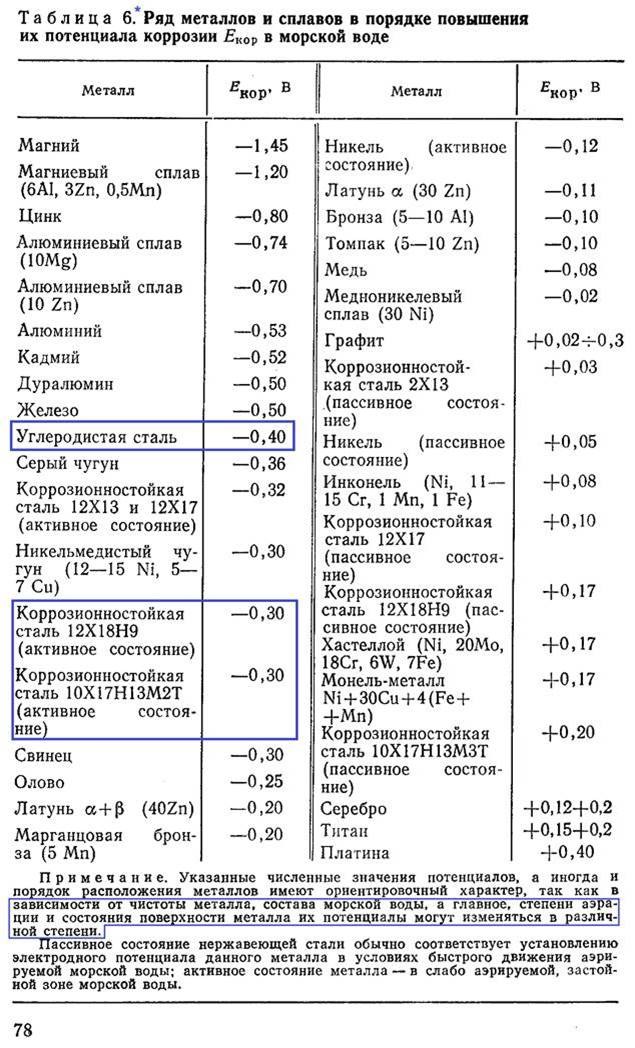
Источник данных: Томашов Н.Д., Чернова Г.П. «Теория коррозии и коррозионностойкие конструкционные сплавы.» М.: Металлургия, 1986.
Практические примеры: обращения в технический отдел BEST-Крепёж
Коррозионное поведение смешанных соединений исследовалось экспериментально. Например, Zhu и соавторы (2026) при испытаниях болтовых узлов в соляном тумане отмечали ускорение коррозии углеродистых деталей при использовании нержавеющих болтов из стали 304. Результаты зависели от сочетания материалов, конструкции и обработки соединения.
В работе Yuan и соавторов (2024) исследовали болтовые соединения пластин из углеродистой и аустенитной нержавеющей сталей. Увеличение коррозионных повреждений сопровождалось снижением предварительного натяжения болтов и несущей способности соединений. Коррозию ускоряли внешним электрическим током, поэтому результаты нельзя напрямую использовать для определения срока службы узла в естественных условиях.
Приведённые ниже обращения клиентов иллюстрируют другую связанную проблему - появление посторонней ржавчины на нержавеющей поверхности. Такие загрязнения следует отличать от коррозионного разрушения самих деталей смешанного соединения.
Следы коррозии на тросе из стали А2
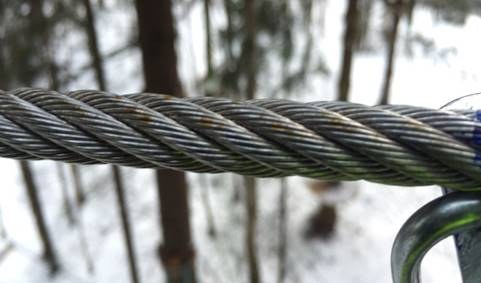
Среда эксплуатации: атмосферные условия вблизи морского залива.
Причина: посторонняя ржавчина. На поверхности троса из стали А2 образовалась ржавчина вследствие коррозии микрочастиц углеродистой оцинкованной стали, попадающих на трос при перемещении по нему стальных карабинов.
Рекомендации: воспользоваться средством для полировки нержавеющих сталей для удаления образовавшейся ржавчины с поверхности троса. Для этих целей можно применить раствор окисляющих кислот, в частности 20% HNO3.
Следы коррозии на головках болтов из стали А2
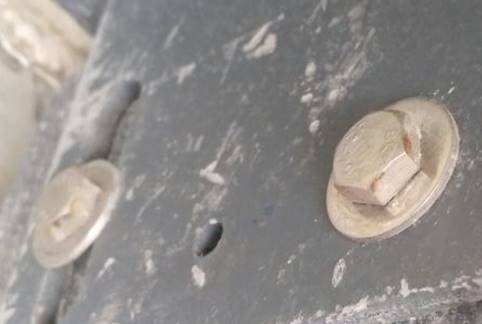
Среда эксплуатации: атмосферные условия вблизи морского залива.
Причина: посторонняя ржавчина. Следы коррозии находятся в верхнем левом углу каждой грани головки болта — это место контакта биты монтажного инструмента с головкой болта. Такие биты массово производят из обычной углеродистой стали.
Ржавчина на нержавеющем крепеже в данном случае — коррозия микрочастиц углеродистой стали от монтажного инструмента.
Рекомендации: воспользоваться средством для полировки нержавеющих сталей для удаления образовавшейся ржавчины с поверхности головки болта. Для этих целей можно применить раствор окисляющих кислот, в частности 20% HNO3.
Следы коррозии на гайках из стали А4
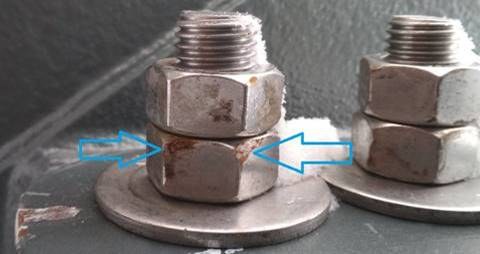
Среда эксплуатации: атмосферные условия вблизи морского залива.
Причина: посторонняя ржавчина — коррозия микрочастиц углеродистой стали от монтажного инструмента, аналогично предыдущему примеру.
Рекомендации: воспользоваться средством для полировки нержавеющих сталей для удаления образовавшейся ржавчины с поверхности гаек. Для этих целей можно применить раствор окисляющих кислот, в частности 20% HNO3.
Чем опасна посторонняя ржавчина на нержавеющем крепеже
Во всех перечисленных примерах микрочастицы углеродистой стали быстро корродируют из-за своего малого объёма. В результате на поверхности нержавеющих метизов проявляются характерные рыжие пятна ржавчины.
При кажущейся простоте решения проблемы — «обработал раствором и готово» — остаются риски усугубления ситуации. Если своевременно не удалить постороннюю ржавчину с поверхности коррозионно-стойкой стали, возникает риск точечной коррозии самого метиза.
Требования ГОСТ 9.202-2025 (ГОСТ 9.005-72)
ГОСТ ГОСТ 9.005–72 исключает контакт между метизами из хромоникелевых аустенитных сплавов и углеродистыми сталями как в атмосферных условиях, так и в морской среде.
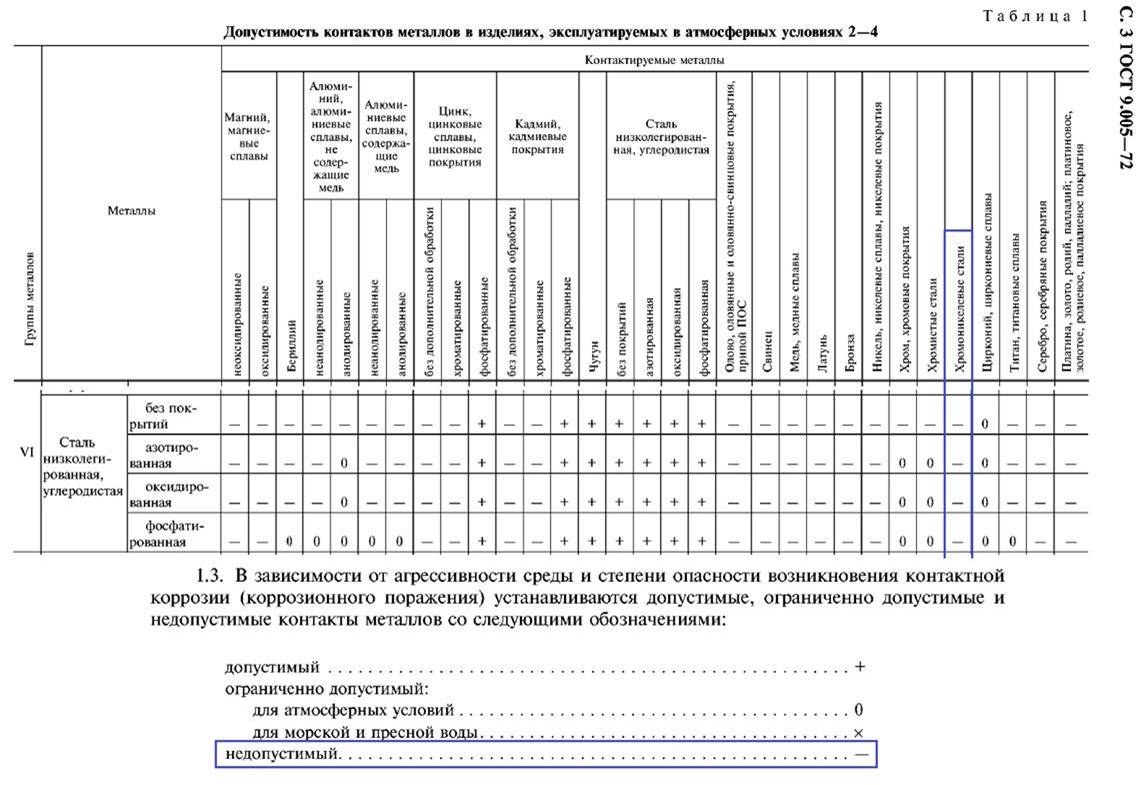
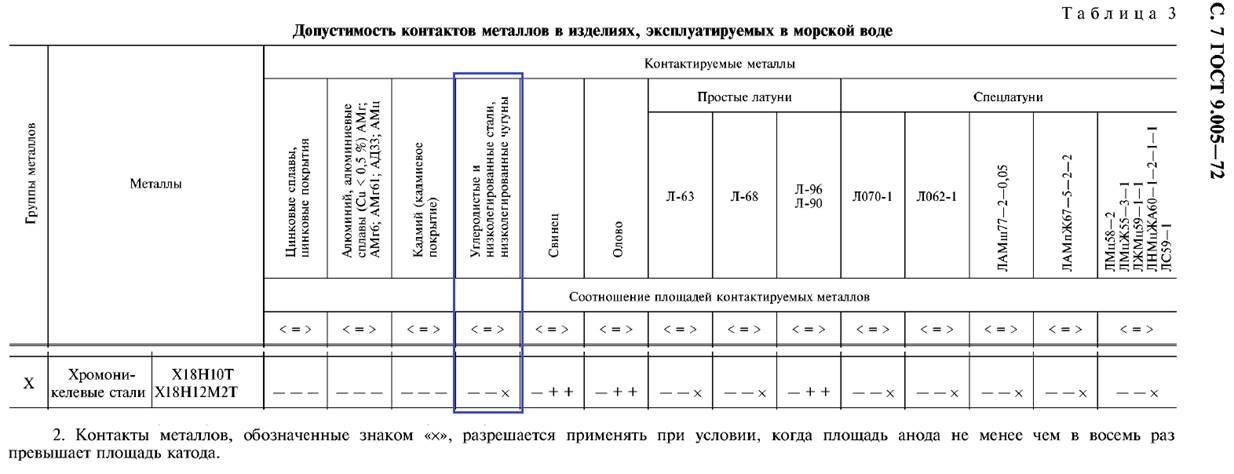
С 1 апреля 2026 года в Российской Федерации действует ГОСТ 9.202–2025, введённый взамен ГОСТ 9.005–72. Действие прежнего стандарта сохранено для продукции, поставляемой по государственному оборонному заказу.
Допустимость контакта металлов необходимо оценивать применительно к условиям эксплуатации. При этом отнесение контакта к недопустимым не означает безусловного запрета на совместное применение материалов в конструкции.
Пункт 4.9 ГОСТ 9.202–2025 предусматривает применение таких сочетаний при полной электрической изоляции металлов либо использовании других установленных стандартом способов защиты от контактной коррозии. Пункт 4.10 содержит отдельные технически обоснованные исключения, в том числе для контактов в узлах, изолированных от климатических воздействий.
Поэтому при выборе крепежа необходимо учитывать материал всех контактирующих деталей, наличие покрытий, возможность увлажнения и меры защиты соединения.
Контактная (гальваническая) коррозия — это электрохимическое разрушение, возникающее при контакте металлов с разными электродными потенциалами в присутствии электролита. Согласно ГОСТ 5272-68, разрушению подвергается металл с более отрицательным потенциалом (анод). Скорость процесса зависит от разности потенциалов и агрессивности среды.
ГОСТ 9.005–72 запрещал контакт метизов из хромоникелевых аустенитных сплавов (A2, A4) с углеродистой сталью. Однако обновленный стандарт ГОСТ 9.202–2025 приводит следующие требования: Такое сочетание требует оценки условий эксплуатации и защиты соединения. При увлажнении возможно ускоренное коррозионное разрушение углеродистой гайки. Для узлов, где требуется коррозионная стойкость нержавеющего крепежа, рекомендуем подбирать болт, гайку и шайбы из совместимых материалов с подходящими механическими свойствами. Применение смешанного комплекта должно быть обосновано конструкцией и условиями работы узла.
Одна из возможных причин — загрязнение поверхности частицами железа при обработке, хранении или монтаже. При увлажнении эти частицы корродируют. Однако по внешнему виду пятен нельзя исключить коррозию самого изделия: для установления причины необходимы очистка и осмотр поверхности, а при необходимости — дополнительные исследования.
Для удаления посторонней ржавчины с поверхности нержавеющей стали применяют средства для полировки нержавеющих сталей или растворы окисляющих кислот, в частности 20% раствор азотной кислоты (HNO3). Важно удалять ржавчину своевременно, до начала точечной коррозии основного металла.
Используйте исправный инструмент подходящего размера и профиля, содержите его в чистоте и исключайте перенос металлической пыли и загрязнений с углеродистой стали. Если требования к чистоте поверхности повышены, применяйте инструмент, предназначенный изготовителем для работы с нержавеющим крепежом.


